Suchen

Wenn Sie schon einmal den schwachen, scharfen Hauch von Versengung bemerkt haben, der von einem warmen Fass ausgeht, kennen Sie das Problem bereits FIFO-Injektionsmaschine ist zum Lösen gebaut. Gummi- und Silikonverbindungen sind keine Thermoplaste. Sie beginnen auszuhärten, sobald sie Hitze ausgesetzt sind, und jede zusätzliche Minute, die eine Verbindung in einem warmen Fass verbringt, bringt sie ein Stück näher an einen Zustand heran, in dem sie nicht mehr so fließt, wie sie sollte. FIFO, kurz für First In First Out, greift ein Prinzip aus der Lagerlogistik auf und wendet es innerhalb der Spritzeinheit an: Das Material, das zuerst in den Zylinder gelangt, soll auch das Material sein, das zuerst in die Form gelangt.
Was FIFO in einer Gummispritzmaschine wirklich bedeutet
Im alltäglichen Gespräch klingt FIFO nach gesundem Menschenverstand. Im Maschinenbau beschreibt es eine bestimmte innere Anordnung. Die Masse gelangt in die Plastifizierungszone, wird erwärmt und homogenisiert und dann in der gleichen Reihenfolge, in der sie angekommen ist, in die Form gedrückt. Nichts bleibt in einer Ecke des Fasses liegen und wartet darauf, dass es an die Reihe kommt.
Nicht jede Spritzeinheit verhält sich so. Bei einer herkömmlichen Konstruktion mit hin- und hergehender Schnecke erfüllt eine Schnecke zwei Aufgaben: Sie plastifiziert die Verbindung und spritzt sie ein. Wenn sich die Schnecke dreht und zurückzieht, sammelt sich Material vor der Spitze an, und ein Teil dieses Materials kann dort über mehrere Zyklen hinweg verbleiben. Die Vorderseite der Schnecke wird zu einem kleinen Reservoir, in dem ältere Masse wiederholt zurückgedrückt und mit frischer Masse vermischt wird. Das ist für Maschinenbauer praktisch und für viele Kunststoffe völlig akzeptabel, aber Gummi verzeiht das weitaus weniger.
Eine FIFO-Einheit trennt die beiden Jobs. Die Plastifizierung erfolgt an einer Stelle, die Injektion erfolgt an einer anderen, und das zwischen ihnen verbleibende Verbindungsvolumen bleibt klein und vorhersehbar.
Wie eine FIFO-Spritzeinheit Material bewegt, Schritt für Schritt
Beim Durchlaufen eines Zyklus lässt sich der Unterschied leichter erkennen. Bei einer zweistufigen FIFO-Einheit sieht der Ablauf normalerweise so aus:
- Füttern. Die Masse wird in die Plastifizierschnecke oder den Füller gesaugt und unter kontrollierter Scherung und Temperatur weiterbewegt.
- Plastifizieren. Die Schnecke dreht sich und erweicht und homogenisiert die Masse, ohne dass sie sich der Aushärtetemperatur nähert.
- Überweisen. Das dosierte Volumen gelangt in eine separate Injektionskammer, die vor einem Kolben sitzt. Diese Kammer wird in jedem Zyklus frisch gefüllt.
- Injektion. Der Kolben bewegt sich vorwärts und treibt den gesamten Schuss in einem gleichmäßigen Hub in die Kavität, sodass das erste Material, das eindringt, auch das erste Material durch den Anschnitt ist.
- Erholung. Der Kolben fährt zurück, die Schnecke bereitet den nächsten Schuss vor und der Zyklus beginnt mit einer im Wesentlichen leeren Injektionskammer erneut.
Da sich die Kammer bei jedem Schuss entleert, ist die Verweilzeit eines bestimmten Partikels kurz, wiederholbar und leicht abzuschätzen, was genau das ist, was wärmeempfindlicher Gummi benötigt.
FIFO- und Nicht-FIFO-Einspritzeinheiten nebeneinander
Der Unterschied ist selten auf einem Typenschild zu erkennen. Dies zeigt sich in Ausschussberichten, Werkzeuginnendruckkurven und in der Häufigkeit, mit der ein Bediener ein Fass spülen muss. Die folgende Tabelle fasst zusammen, wo sich die beiden Designs normalerweise trennen.
| Vergleichspunkt | FIFO-Spritzeinheit | Nicht-FIFO-Spritzeinheit |
|---|---|---|
| Materialverweilzeit | Kurz und wiederholbar; Jede Aufnahme ist ein neues Volumen | Länger und ungleichmäßig; Material in der Nähe der Schneckenspitze kann mehrere Zyklen lang heiß bleiben |
| Verbrennungsgefahr | Niedriger, da der Wärmeverlauf kontrolliert wird | Höher, insbesondere bei langsamen Zyklen |
| Konsistenz des Schussgewichts | Stabil; Der Kolben verdrängt ein definiertes Volumen | Kann driften, wenn sich das Polster vor der Schraube verändert |
| Kurzustand am Tor | Einheitlich über den gesamten Schuss hinweg | Variabel; Älteres Material kann teilweise bereits fortgeschritten sein |
| Schrott und Blitz | Normalerweise niedriger bei großen oder dünnwandigen Teilen | Oft höher und schwerer vorhersehbar |
| Umrüsten und Spülen | Einfacher; Es bleibt nur wenig Restverbindung übrig | Erfordert eine gründliche Reinigung zwischen den Verbindungen |
| Typische beste Passform | Wärmeempfindliche Verbindungen, lange Fließwege, qualitätskritische Teile | Einfache Kurzzyklusteile aus robusten Compounds |
Welche Verbindungen und Teile profitieren am meisten von FIFO?
FIFO zahlt sich immer dann aus, wenn die Sicherheitsspanne zwischen guter Fließfähigkeit und dem Beginn der Aushärtung einer Masse gering ist. In diese Kategorie fallen hochkonsistenter Silikonkautschuk, Natur- und Nitrilkautschuktypen mit schnellen Beschleunigern sowie Mischungen mit hitzeempfindlichen Additiven. Wenn der Einspritzhub langsam ist, weil ein Teil groß ist oder der Wandabschnitt dünn ist, verleiht ein Nicht-FIFO-Zylinder dem Material an der Vorderseite der Schnecke zusätzliche Minuten Wärme, die es nie benötigt hätte. Eine FIFO-Einheit entfernt diese Variable.
Auch die Teilegeometrie ist wichtig. Lange Angusskanäle, Werkzeuge mit mehreren Kavitäten und Teile mit großzügiger Wandstärke verlängern die Zeit zwischen Plastifizieren und Füllen der Kavität. Öldichtungen, Dichtungsstreifenecken, Silikonisolatoren und Hohlgehäuse sind gute Beispiele für Arbeiten, bei denen sich ein vorhersehbarer Wärmeverlauf in weniger Kurzschüssen und gleichmäßigeren Abmessungen zeigt. Die gleiche Logik gilt für Spritzgießen von flüssigem Silikonkautschuk , wobei das Material noch empfindlicher gegenüber Zeit und Temperatur ist als Vollgummi.
Anpassen des Geräts an Ihr Maschinenlayout
Das Injektionsprinzip ist nur die halbe Entscheidung. Wie die Maschine in Ihrem Werk aufgestellt ist und wie die Teile geladen werden, entscheidet oft darüber, ob eine FIFO-Einheit den erwarteten Nutzen bringt. Wenn Bediener Einsätze oder Metallbuchsen seitlich laden und sich die Form horizontal öffnet, sorgt eine horizontale Maschine mit FIFO-Spritzeinheit dafür, dass sowohl der Ladevorgang als auch der Materialweg einfach sind.
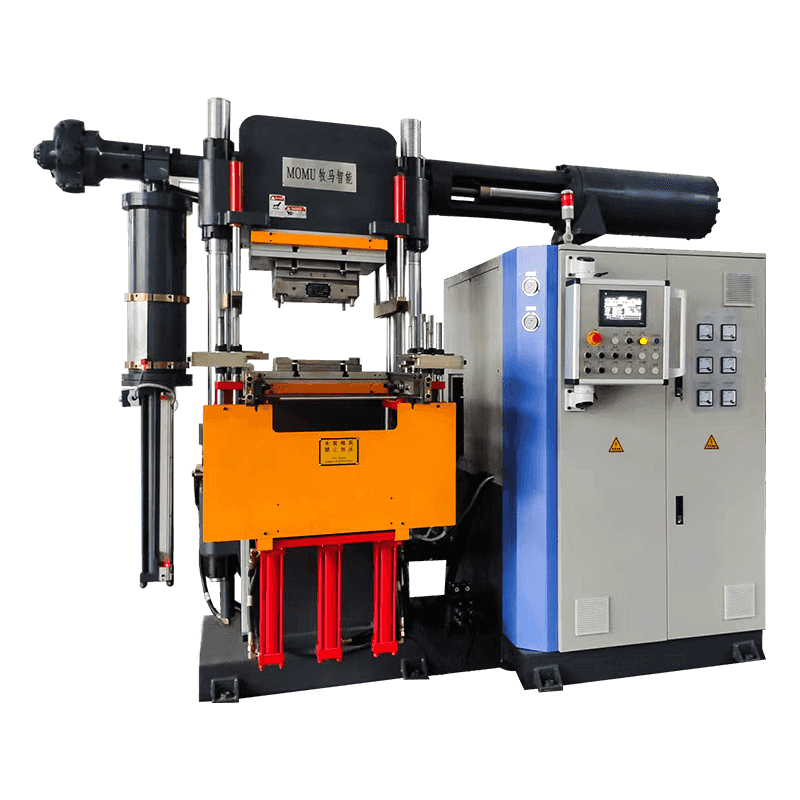
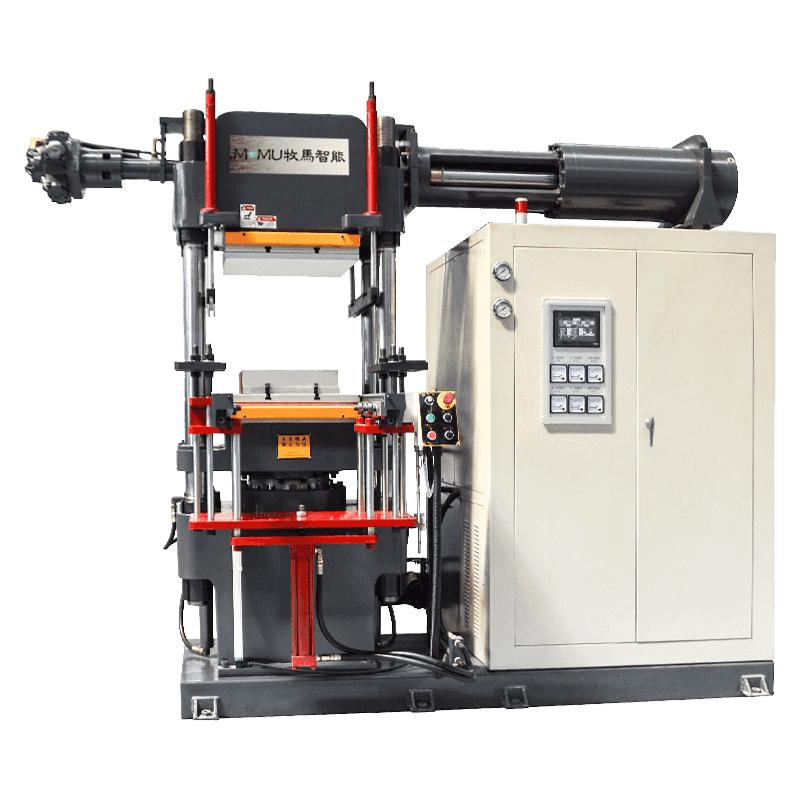 Horizontale Gummi- und Silikonspritzgießmaschine Horizontale Gummi- und Silikonspritzgießmaschine mit FIFO-Einspritzung, Kaltkanaldesign und präziser Einspritzvolumensteuerung für automatisierte Präzisionsproduktion. Produkt anzeigen →
Vertikale Maschinen eignen sich für Arbeitsplätze, an denen die Formtrennlinie parallel zum Boden verlaufen sollte, z. B. in der Produktion mit vielen Einsätzen oder in Zellen, in denen die Presse innerhalb einer größeren Montagelinie steht. Bei einer vertikalen FIFO-Einheit hilft die Schwerkraft bei der Positionierung des Einsatzes, während gleichzeitig Plastifizierung und Einspritzung getrennt bleiben.
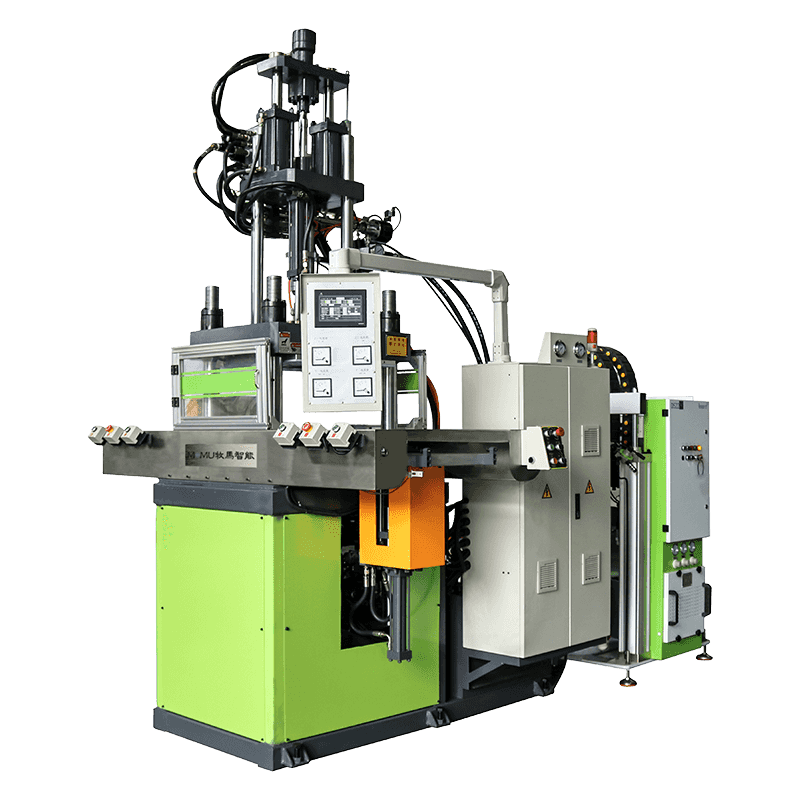
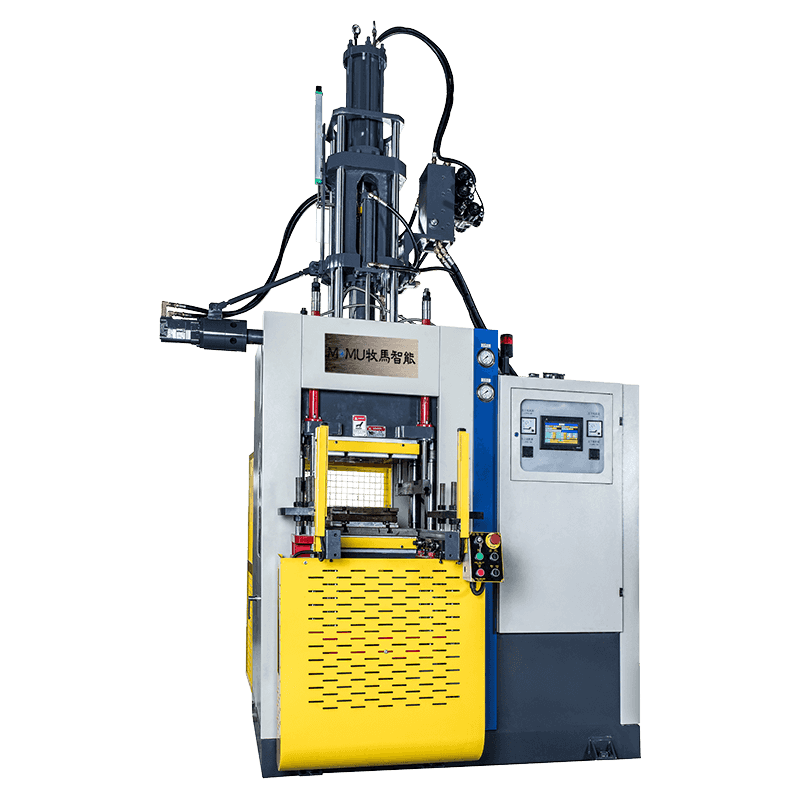 Vertikale Spritzgießmaschine für Gummi und Silikon Vertikale Gummi- und Silikonspritzgießmaschine für komplexe Präzisionsteile mit schneller Einspritzung, hohem Druck und fortschrittlicher Steuerung für eine konsistente Produktion. Produkt anzeigen →
Auswahl einer FIFO-Injektionsmaschine für Ihre Anlage
Beim Angebotsvergleich verdient die Spritzeinheit die gleiche Aufmerksamkeit wie Schließkraft und Plattengröße. Fragen Sie, wie viel Masse sich zwischen den Schüssen in der Einspritzkammer befindet, wie lange das Material warm bleibt und wie die Maschine mit einem angehaltenen Zyklus umgeht. Ein Gerät, das sich nach jedem Schuss sauber entleert, lässt sich viel einfacher neu starten als eines, das ein heißes Kissen zurücklässt.
Es hilft auch, die praktischen Zahlen zu überprüfen: maximales Schussvolumen im Vergleich zu Ihrem schwersten Teil, Plastifizierungskapazität im Vergleich zu Ihrer Zykluszeit und ob die Temperaturkontrollzonen zu der Mischung passen, die Sie am häufigsten verwenden. Genauso wichtig ist, was nach der Entbindung passiert. Ein Lieferant mit eigenem Serviceteam und Ersatzteilnetz behält seinen FIFO-Vorteil über Jahre hinweg aufrecht, während eine Maschine, die allein über den Preis gekauft wurde, ihn innerhalb von Monaten verlieren kann. Daraus ergibt sich unser eigener Ansatz, denn wir haben Gummispritzanlagen für Spritzgießer gebaut, die sehr unterschiedliche Mischungen und Teilefamilien verarbeiten.
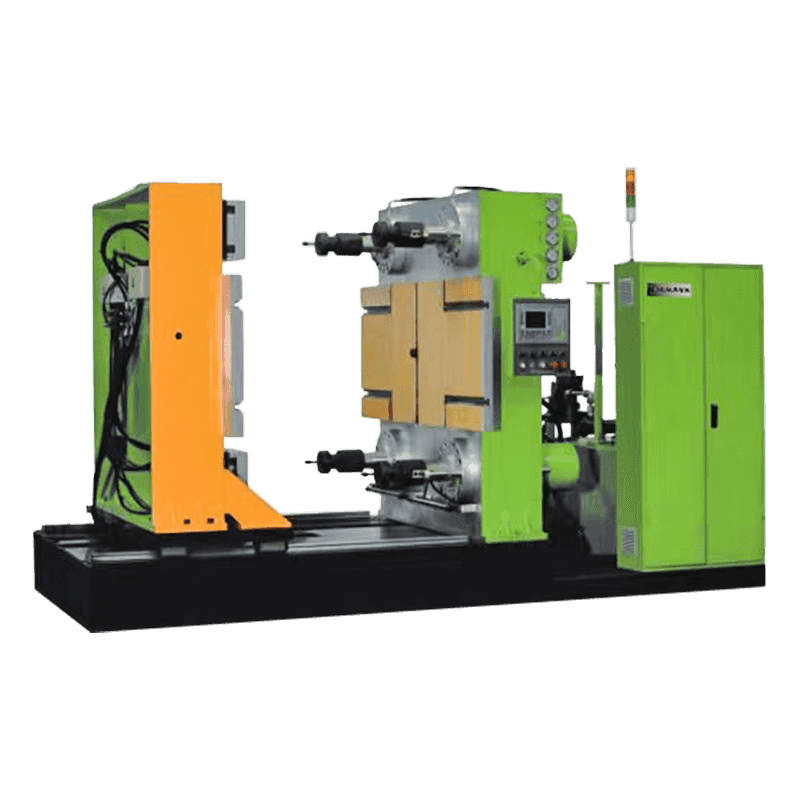
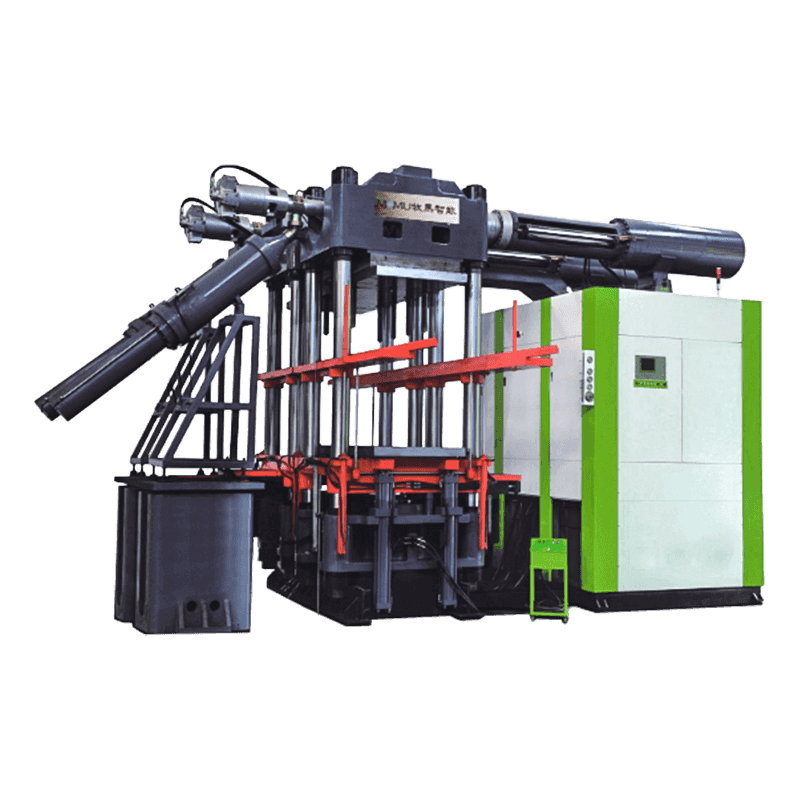
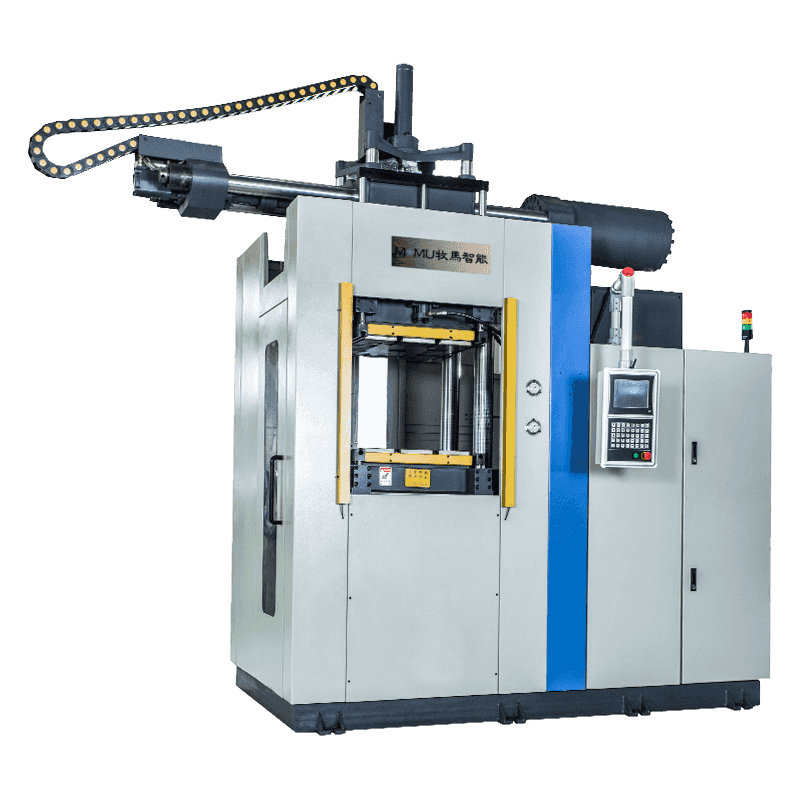 First-In-First-Out-Spritzgussmaschine für Gummi und Silikon FIFO-Spritzgießmaschine für Gummi und Silikon, erhältlich in horizontaler und vertikaler Konfiguration, mit dreistufiger SPS-Steuerung für eine flexible, konsistente Produktion. Produkt anzeigen →
Einfache Gewohnheiten, die den FIFO-Vorteil schützen
Selbst die am besten konzipierte Einspritzeinheit kann durch Routinepraktiken beeinträchtigt werden. Ein paar Gewohnheiten halten den Nutzen aufrecht.
- Notieren Sie die tatsächliche Verweilzeit für jede Verbindung und überprüfen Sie sie, wann immer ein Zyklus verlangsamt wird.
- Überprüfen Sie die Zylinder- und Kammertemperaturen mit einer Kontaktsonde, nicht nur mit dem Controller-Display.
- Spülen Sie die Injektionskammer nach einer längeren Unterbrechung, anstatt den ersten Schuss in eine gute Kavität zu drücken.
- Achten Sie auf Brückenbildung in der Zuführzone, da eine ungleichmäßige Zuführung den ordnungsgemäßen Materialeinlauf in das Fass stört.
- Führen Sie ein Protokoll des Schussgewichts im Verhältnis zum Sollwert, damit Abweichungen erkannt werden, bevor sie zu Ausschuss werden.
Fragen, die wir von Molders hören
Ist eine FIFO-Einheit immer die bessere Wahl?
Nicht automatisch. Wenn Ihre Teile klein sind, Ihre Zyklen kurz sind und Ihre Verbindung ein breites Wärmefenster toleriert, kann ein einfacheres Design durchaus wirtschaftlich sein. FIFO verdient seinen Platz, wenn die Verweilzeit ein echtes Qualitätsrisiko darstellt.
Kann eine FIFO-Spritzeinheit flüssiges Silikon verarbeiten?
Ja, und es ist oft die bevorzugte Vereinbarung. Flüssiges Silikon härtet bei erhöhter Temperatur schnell aus. Wenn Sie also die Wartezeit eines dosierten Volumens in einer warmen Kammer begrenzen, erhalten Sie ein breiteres Verarbeitungsfenster und eine gleichmäßigere Hohlraumfüllung.
Hilft FIFO, wenn die Maschine eine automatisierte Linie beschickt?
Dies ist der Fall, da durch die Automatisierung der Bediener entfällt, der früher einen langsamen Zyklus oder ein steigendes Schussgewicht bemerkte. Vorhersehbares Materialverhalten wird zum einzigen Schutz, was einen Teil des Grundes darstellt Integration von Gummiformanlagen in automatisierte Produktionslinien belohnt Maschinen mit kurzen, wiederholbaren Verweilzeiten.
FIFO ist kein Marketing-Label; Es handelt sich um eine Beschreibung, wie sich Material durch eine Maschine bewegt, und Sie können dies mit einer Stoppuhr und einem Temperaturfühler überprüfen. Wenn Ihr aktueller Prozess mit Anbrennen, Kurzschüssen oder Gewichten zu kämpfen hat, die jede Schicht um ein paar Gramm schwanken, ist die Einspritzeinheit ein sinnvoller Ausgangspunkt für die Suche. Sagen Sie uns, was Sie formen und wie Ihre Zyklen ablaufen, und wir helfen Ihnen bei der Beurteilung, ob eine FIFO-Spritzgießmaschine die richtige Antwort für Ihren Boden ist oder ob Ihr Geld woanders besser angelegt ist.